Aplicações da tecnologia de vácuo em uma linha de embalagem moderna
Uma linha de embalagem raramente trata o vácuo como uma única etapa. O arroz sai da tremonha carregando ar entre os grãos, os grânulos retêm os espaços entre as partículas e os sacos acabados precisam ter um formato que permita o empilhamento sem que se deformem. Portanto, a embalagem a vácuo industrial é planejada como um conjunto de zonas, e não como uma única máquina no final do processo.
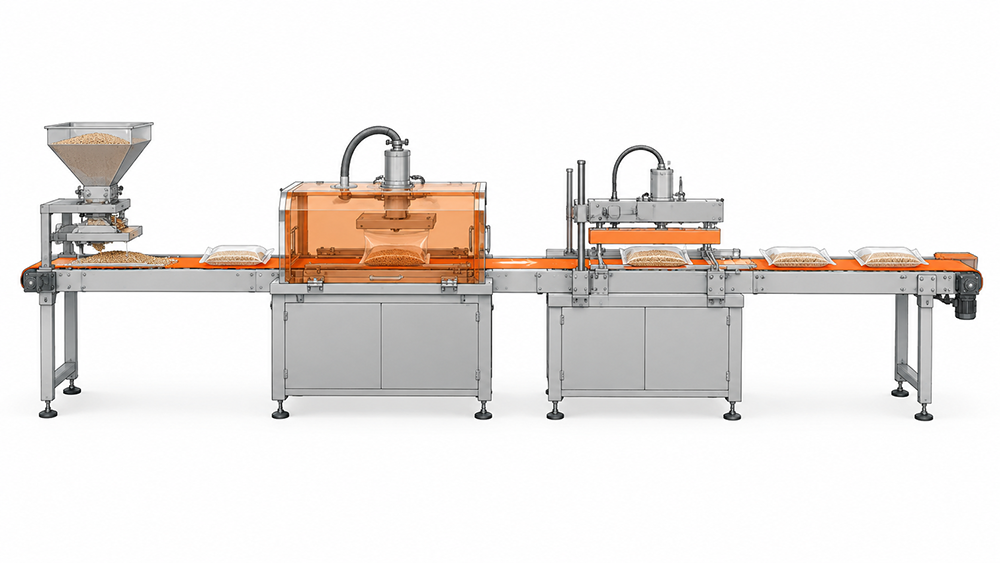
Onde a baixa pressão deve ser aplicada antes da balança:Os grânulos de fluxo livre contêm entre 20 e 40% de ar em volume, dependendo do formato do grão, e esse ar se comprime durante o enchimento, alterando o peso líquido final. Linhas que desaeram o produto antes da balança apresentam pesos de enchimento mais estáveis. Esta etapa não exige uma câmara completa; um funil de condicionamento com um venturi ou uma pequena bomba costuma ser suficiente, e a decisão depende da fluidez do material e da precisão da tolerância de peso definida. Uma embaladora a vácuo automática lida melhor com isso quando a etapa de decantação está integrada à sua sequência de carregamento, em vez de ser adicionada posteriormente. Equipes que documentam seus testes com embalagens a vácuo industriais geralmente atingem configurações estáveis mais rapidamente do que equipes que confiam na memória. Compradores que comparam opções de máquinas de embalagem a vácuo com seladora obtêm as respostas mais honestas quando as cotações são baseadas em entradas idênticas.
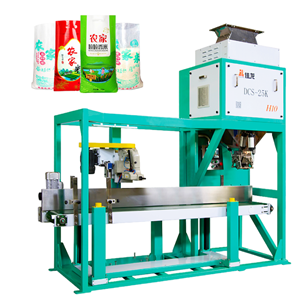
A câmara como núcleo:A etapa que a maioria dos compradores imagina é a própria câmara, onde o saco cheio fica enquanto o ar é extraído e a abertura é selada. Uma câmara única processa um saco por vez, enquanto um modelo com duas câmaras permite que o operador carregue um lado durante o ciclo do outro. Já as máquinas de embalagem a vácuo rotativas sobrepõem as etapas de carregamento, evacuação e descarregamento continuamente. O volume da câmara também é importante, pois uma câmara superdimensionada prolonga cada ciclo. As máquinas de embalagem a vácuo diferem menos no vácuo que produzem do que na forma como essas etapas se sobrepõem. A diferença entre o desempenho nominal e o desempenho real de uma embaladora a vácuo automática geralmente reside no ritmo de alimentação e no tempo de troca de formato. Todas as especificações de uma máquina de embalagem a vácuo devem ser lidas em conjunto com a estrutura do filme e o peso do saco que ela realmente irá processar. Poeira e umidade exigem que as configurações da máquina de embalagem a vácuo sejam armazenadas para cada produto.
Vedação sob carga:Uma vez que a embalagem esteja sob vácuo, a seladora possui uma janela estreita de operação. As mandíbulas de uma seladora a vácuo se fecham sobre o filme pressionado firmemente contra os grânulos, portanto, a temperatura, o tempo de contato e a pressão devem ser adequados tanto à estrutura do filme quanto ao produto. Uma seladora a vácuo configurada para uma embalagem laminada espessa, semelhante a um tijolo, comporta-se de maneira diferente de uma configurada para embalagens finas e planas. A presença de poeira na área de selagem é o ponto de falha mais comum para produtos granulados, pois partículas finas presas entre as mandíbulas criam canais que vazam lentamente e só se tornam visíveis dias depois. Quando poeira, umidade ou variações sazonais de materiais fazem parte da produção, a seladora a vácuo precisa ter suas configurações armazenadas para cada produto. Testes cronometrados com suas próprias embalagens respondem à maioria das dúvidas sobre embaladoras a vácuo automáticas.
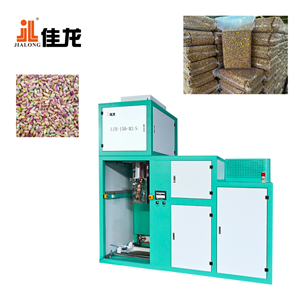
Formação do formato e descarga opcional:Para arroz e outros grãos premium, a prensagem geralmente segue a evacuação: uma placa ou molde de prensagem aplicado enquanto o saco ainda está maleável sob vácuo confere o formato de tijolo empilhável. Alguns produtos também se beneficiam de uma purga de nitrogênio pouco antes da selagem, o que é muito mais adequado para grãos oleosos e nozes do que para produtos com prazo de validade curto. Ambas as etapas pertencem ao mesmo sistema de controle, pois prensar muito tarde ou purgar muito cedo custa mais do que compensa. A maioria das reclamações sobre máquinas de embalagem a vácuo se origina em um destes três pontos: a área de selagem, o filme ou o produto recebido. O alcance da assistência técnica e a disponibilidade de peças de reposição determinam o desempenho da embalagem a vácuo industrial em seu terceiro ano, e não na primeira semana.
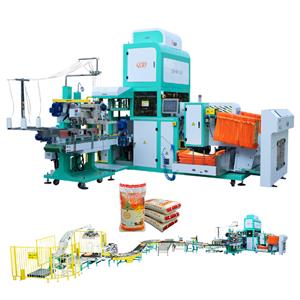
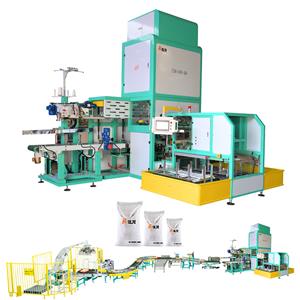
Planejando as zonas em conjunto:Tratar a desaireação, a evacuação da câmara, a selagem, a prensagem e a lavagem como uma sequência contínua mantém os tempos de ciclo equilibrados, já que a zona mais lenta determina a velocidade da linha. A abordagem prática é mapear primeiro o material, o formato da embalagem e a produção desejada, e então dimensionar cada estágio de vácuo com base nesse mapeamento. A Zhangzhou Jialong Technology Co., Ltd. publica layouts de linha e descrições de equipamentos em https://jialong-packing.com/ para equipes que estejam realizando essa comparação.
Uma linha de produção moderna trata o vácuo como um conjunto de tarefas, não como um botão único: desgaseificação antes da pesagem, evacuação na câmara, prensagem e selagem no final. Quando cada tarefa é especificada de acordo com seu próprio formato de embalagem e fluxo de produto, a etapa de embalagem a vácuo industrial deixa de ser um gargalo. Os compradores que comparam uma embaladora a vácuo automática devem perguntar qual zona executa qual tarefa, pois a resposta indica se a linha foi projetada ou montada.